精密轴套与精密衬套的加工精度控制:微米级公差如何实现
在高端装备制造领域,精密轴套与精密衬套看似是微小的基础件,却直接决定了整个传动链的刚性与寿命。当主轴转速突破20000rpm,或直线电机重复定位精度要求达到±1μm时,轴套内孔与轴的配合间隙往往被压缩到2-5μm——这大约是一根头发丝直径的三十分之一。如此严苛的公差,绝非靠一台高精度磨床就能简单兑现。
微米级公差的底层逻辑:热与力的博弈
实现微米级公差的核心,在于对加工热变形与切削力的同步控制。以精密衬套的内圆磨削为例,砂轮线速度通常设定在35-45m/s,磨削区瞬时温度可达800-1000℃。若冷却液未能精确穿透至接触弧区,工件表面会产生局部退火与微裂纹,公差自然失稳。行业内的通行做法是采用高压内冷磨削,冷却液压力不低于8MPa,配合CBN砂轮,可将热变形引起的尺寸漂移控制在0.5μm以内。
另一方面,装夹方式对薄壁轴套的影响同样不可忽视。三爪卡盘的夹紧力若超过0.3MPa,薄壁件就会产生弹性椭圆变形,松开后孔径呈“三棱圆”状态。因此,精密加工中更倾向于液性塑料定心夹具或真空吸附,让夹紧力均匀分布,从源头消除装夹应力。

从机床到检测:全链路精度保障
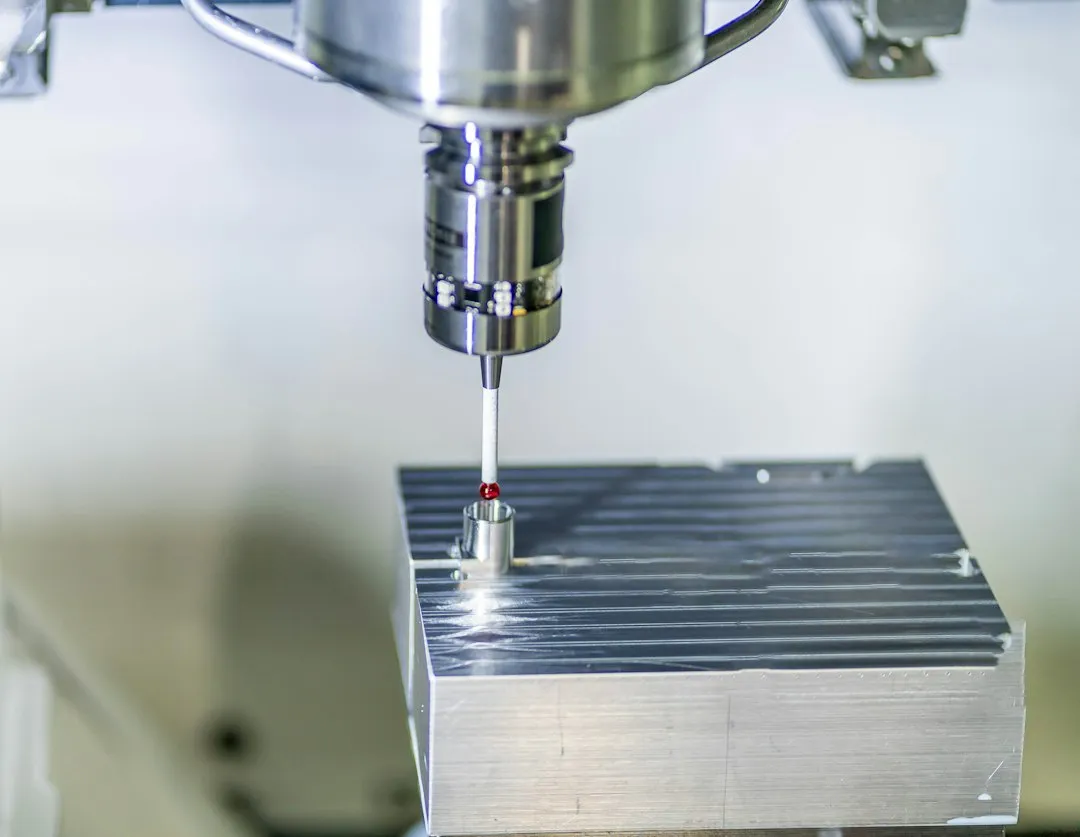
单靠磨床本身无法稳定达到微米级,必须将机床、刀具、检测与补偿串联成闭环。以下是实现稳定公差的几个关键控制点:
- 主轴径向跳动:精密轴套磨削用主轴跳动需≤0.5μm,且轴向刚度不低于200N/μm,否则砂轮切入时会产生让刀。
- 在线测量与反馈:采用气动量仪或电感测头进行主动测量,每加工3-5件自动修正砂轮补偿量,避免批次性尺寸漂移。
- 恒温环境:加工区域温度波动控制在±0.5℃/h,否则100mm长的钢件每变化1℃就会产生约1.2μm的热伸长。
- 滚珠丝杠与精密导轨的贡献:进给轴的定位精度直接影响磨削深度的一致性。C0级滚珠丝杠配合P级精密导轨,可将重复定位误差压至±1μm以内,为微米级公差提供基础运动保障。
值得留意的是,直线轴承在测量机构或送料机构中的刚性同样会影响最终结果。若送料时工件产生微小偏摆,磨削纹路就会呈螺旋状,影响配合性质。
数据对比:不同工艺路线的精度天花板
以φ30mm内孔、壁厚5mm的精密衬套为例,不同工艺组合的实测数据如下:
- 普通内圆磨+手动测量:圆度3-5μm,尺寸分散±8μm,CPK约0.8。
- 数控内圆磨+气动在线测量:圆度1.5-2μm,尺寸分散±3μm,CPK约1.3。
- 高刚性磨床+恒温+CBN砂轮+主动补偿:圆度0.5-0.8μm,尺寸分散±1.5μm,CPK≥1.67。
可以看出,决定精度上限的往往不是单一设备,而是热管理、测量反馈与运动部件刚性的系统匹配。精密轴套与精密衬套的加工,本质上是一场对“微扰动”的全面围剿。
当这些基础件被装入精密导轨、直线轴承或滚珠丝杠的支撑结构中,它们的微米级一致性会直接放大为整机精度的稳定性。上海紫霖精密机械有限公司在长期配套服务中发现,真正拉开差距的,是对每一处热源、每一道夹紧力、每一次测量延迟的锱铢必较。微米级公差没有捷径,只有可复现的工艺纪律。