精密轴套加工中的微米级公差控制技术与质量检测方法
在精密机械领域,轴套类零件往往扮演着“隐形基石”的角色。无论是高速旋转的主轴系统,还是往复运动的导轨机构,精密轴套与精密衬套的尺寸一致性直接决定了整机的寿命与噪音水平。作为长期从事精密加工的技术人员,我想从实际生产角度,聊聊微米级公差控制中那些容易被忽视的细节。
一、加工环节:热变形与应力释放是最大变量
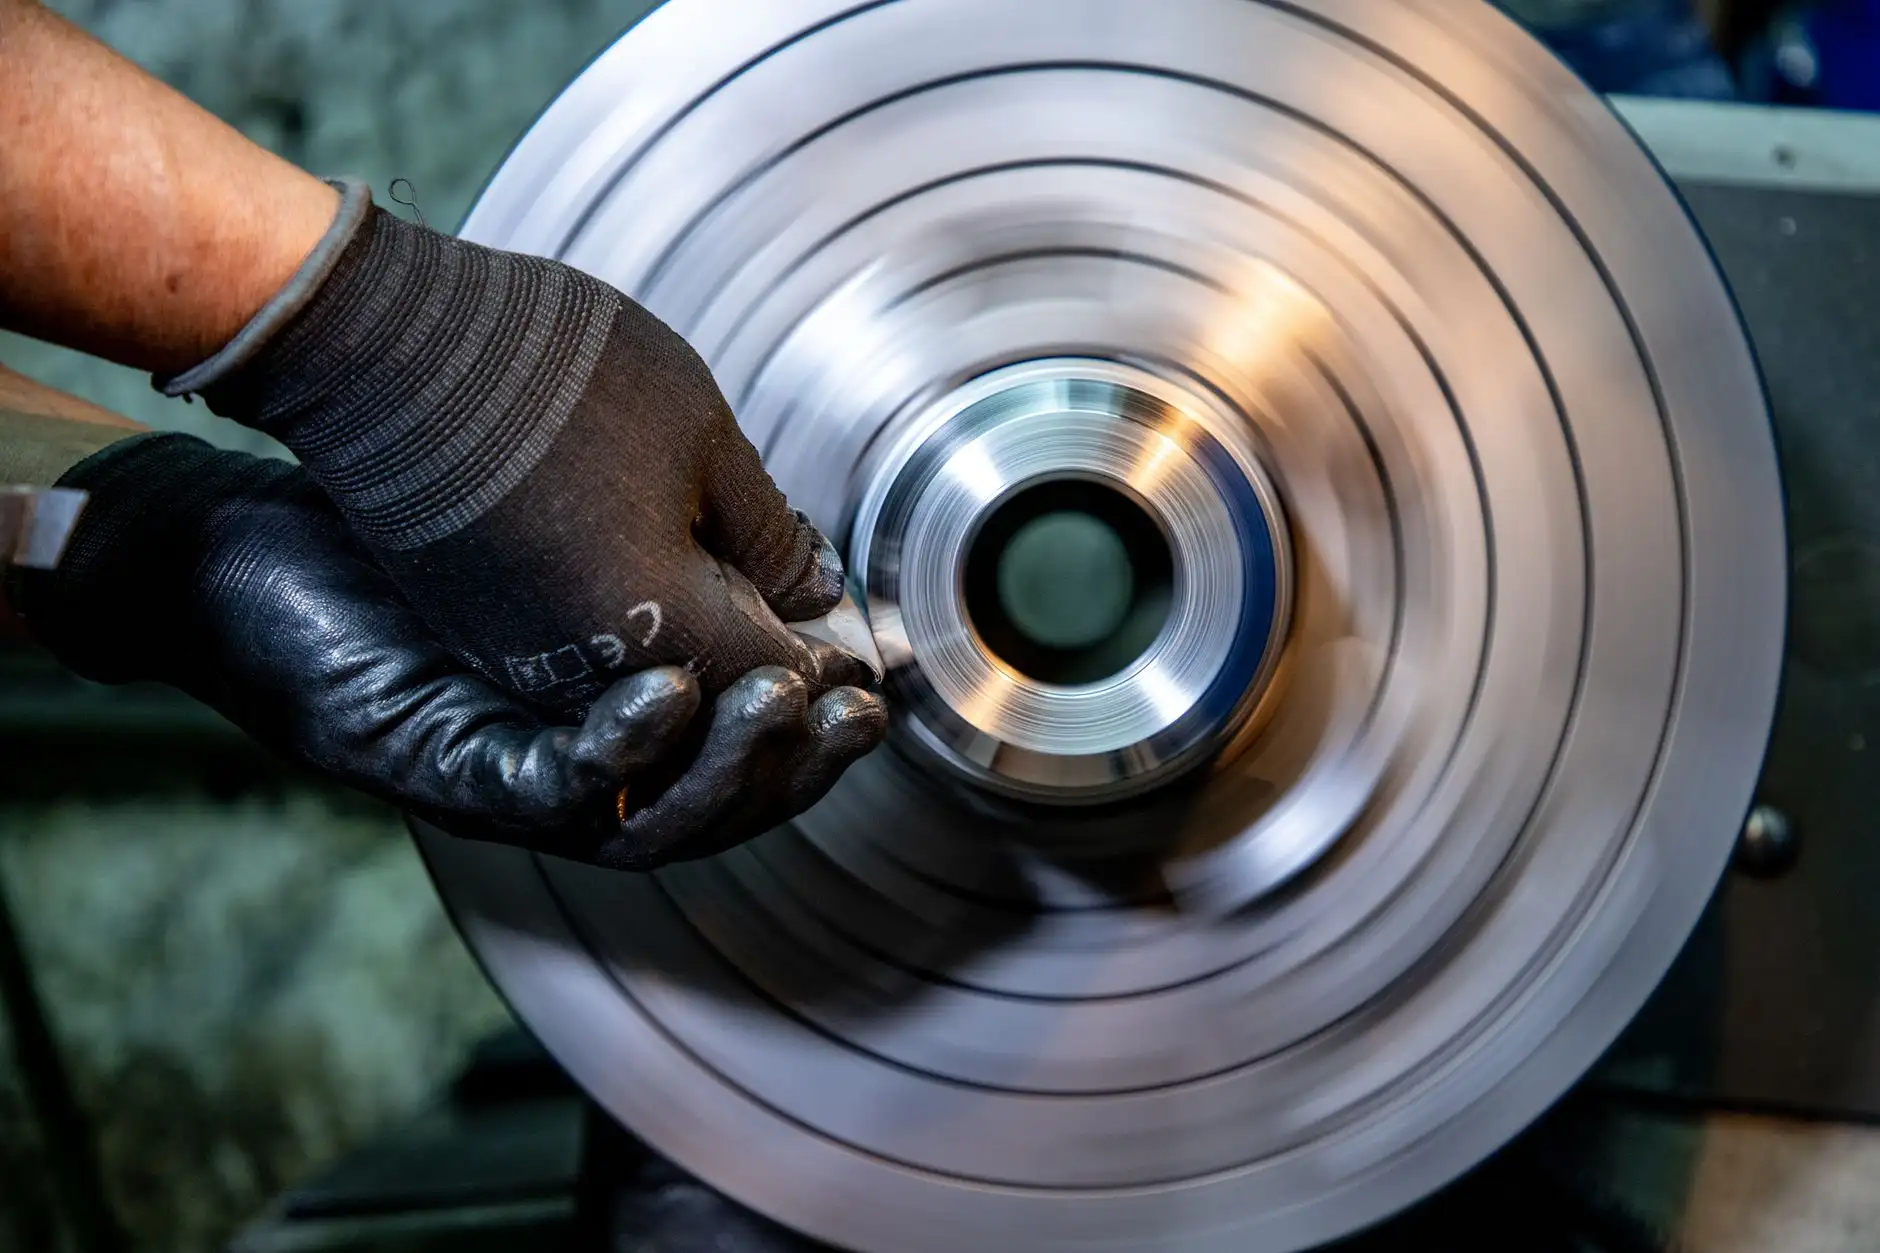
很多人以为磨床精度够了就能做出微米级产品,但真正困扰车间的是热变形。在一次批量加工直径20mm的精密轴套时,我们发现上午与下午的实测数据偏差达到3μm——原因竟是车间空调风向导致机床立柱两侧温差不同。解决方式并非更换设备,而是在粗磨后增加4小时时效处理,并将精磨工序安排在恒温区间(20±0.5℃)内完成。
另一个关键点是夹持变形。薄壁衬套在卡盘三爪夹紧时,径向受力会引发0.5~1μm的弹性变形。我们的做法是采用端面压紧+液性塑料心轴的方式,将夹紧力从径向改为轴向,这样精磨后的圆度能稳定控制在1.2μm以内。
二、检测方法:单一量具远远不够
微米级公差不是靠一把千分尺就能证明的。对于精密导轨配套的轴套,我们通常采用“三检法”交叉验证:
- 气动量仪:用于内孔直径的快速全检,分辨率可达0.1μm,且不划伤已加工表面;
- 圆度仪:检测截面轮廓的谐波分量,重点关注2、3、4棱圆误差,这直接影响油膜刚度;
- 三坐标测量机:抽检轴套与直线轴承配合处的圆柱度与垂直度,确保装配后运动顺畅。
这里特别提醒,检测时的温度补偿必须开启。标准20℃下的实测值,在夏天车间30℃环境下,每10mm长度会带来约1.1μm的膨胀量。如果忽略这一点,再好的加工也会被“误判”为废品。
三、案例:滚珠丝杠支撑轴套的攻坚
去年我们接到一批滚珠丝杠专用支撑轴套的订单,要求内孔公差为+6μm/+3μm,表面粗糙度Ra0.2。难点在于该零件一端带有法兰,磨削时砂轮退刀易产生锥度。经过反复试验,我们采用了双顶尖+中心架辅助支撑的方式,并将砂轮修整为带5°让角的形状,最终将锥度控制在2μm以内,批次合格率从82%提升至97%。
这个案例说明,微米级控制往往不是单点突破,而是工装设计、磨削参数、检测节拍三者的系统平衡。很多客户以为采购高精度设备就能一劳永逸,但实际生产中,操作者的经验与工艺文件的有效性才是质量波动的分水岭。
四、关于质量检测节奏的思考
在批量生产精密衬套时,我们采用首件全检+过程中每30件抽检1件的频次。抽检位置不是固定不变的,而是根据砂轮磨损曲线动态调整——新砂轮刚修整后,前20件尺寸会缓慢漂移,此时加密抽检频率;当磨削力稳定后,再放宽到每50件一次。这种做法既保证了CPK值稳定在1.33以上,又不会让检验员疲于奔命。
精密加工没有捷径,但也并非玄学。每一个微米背后,都是对材料特性、热力学规律和机械刚性的深刻理解。上海紫霖精密机械有限公司在多年服务自动化设备、半导体装备客户的过程中,积累了多类难加工轴套的工艺数据库。若您在精密轴套或精密衬套的加工与检测上遇到棘手问题,不妨从“热、力、测”三个维度重新审视工艺流程,往往能找到比更换设备更高效的突破口。